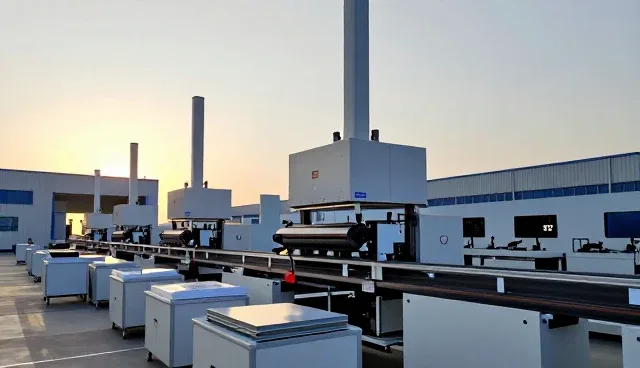
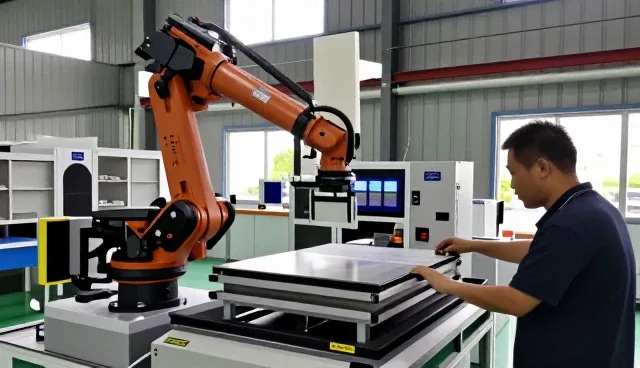
在物流行业快速发展的今天,智能分拣系统已经成为提升分拣效率、降低人工成本的重要工具。然而,面对复杂多变的作业环境,传统分拣系统往往难以满足需求,尤其是在高温、高湿、粉尘浓度高等极端条件下,系统稳定性与适应性成为关键挑战。为应对这一问题,智能分拣系统在设计之初就充分考虑了领域变化带来的影响,通过模块化设计与环境适应性优化,确保系统能在各类复杂环境下稳定运行,从而满足不同场景下的实际应用需求。
智能分拣系统的核心功能不仅体现在高效的分拣速度上,更在于其对复杂场景的精准识别与智能决策能力。系统配备的高精度传感器与图像识别模块,能够实时捕捉分拣对象的特征信息,并结合大数据分析算法,实现精准分拣。同时,系统支持多种接口协议,可与现有物流设备无缝对接,满足不同客户群体的定制化需求。这种高度灵活的功能设计,使其成为维护保养领域的重要技术支撑。
在实际使用过程中,智能分拣系统为用户提供了良好的使用体验。系统界面简洁直观,操作流程清晰,技术人员可快速上手。此外,系统内置的远程监控与故障诊断功能,让维护人员能够实时掌握设备运行状态,及时发现并处理潜在问题,有效降低设备故障率。配合配有技术团队的全方位服务支持,用户在使用过程中能够获得及时响应与专业指导,进一步提升了整体使用体验。
智能分拣系统在设备保养领域的使用价值尤为显著。通过智能监控与数据分析,系统可对分拣设备的运行状态进行深度诊断,提前预警可能发生的故障,从而实现预防性维护,降低设备停机时间与维修成本。同时,系统支持多种保养模式,可根据不同设备的使用频率和工作强度,灵活调整保养计划,确保设备长期稳定运行。这种智能化的保养方式,极大地提升了设备维护效率和使用寿命。
郑州市亿鸣重工机械有限公司作为智能分拣系统的专业供应商,始终坚持技术创新与服务优化并重的发展理念。公司不仅拥有丰富的行业经验,还配备了专业的技术团队,能够为客户提供从系统设计、安装调试到后期运维的全流程服务。凭借对客户需求的深刻理解与对技术的持续投入,公司不断优化产品性能,提升系统可靠性,赢得了广大用户的信赖与认可。
随着物流行业的持续升级,智能分拣系统在复杂环境中的应用需求将不断增长。智能分拣系统凭借其强大的适应性与智能化功能,已经成为维护保养领域不可或缺的重要工具。在未来的应用中,系统将不断融合更多先进技术,进一步提升分拣效率与设备稳定性,为客户提供更加高效、智能的解决方案。选择智能分拣系统,是实现物流智能化转型的重要一步,也是提升企业竞争力的关键选择。